本文内容
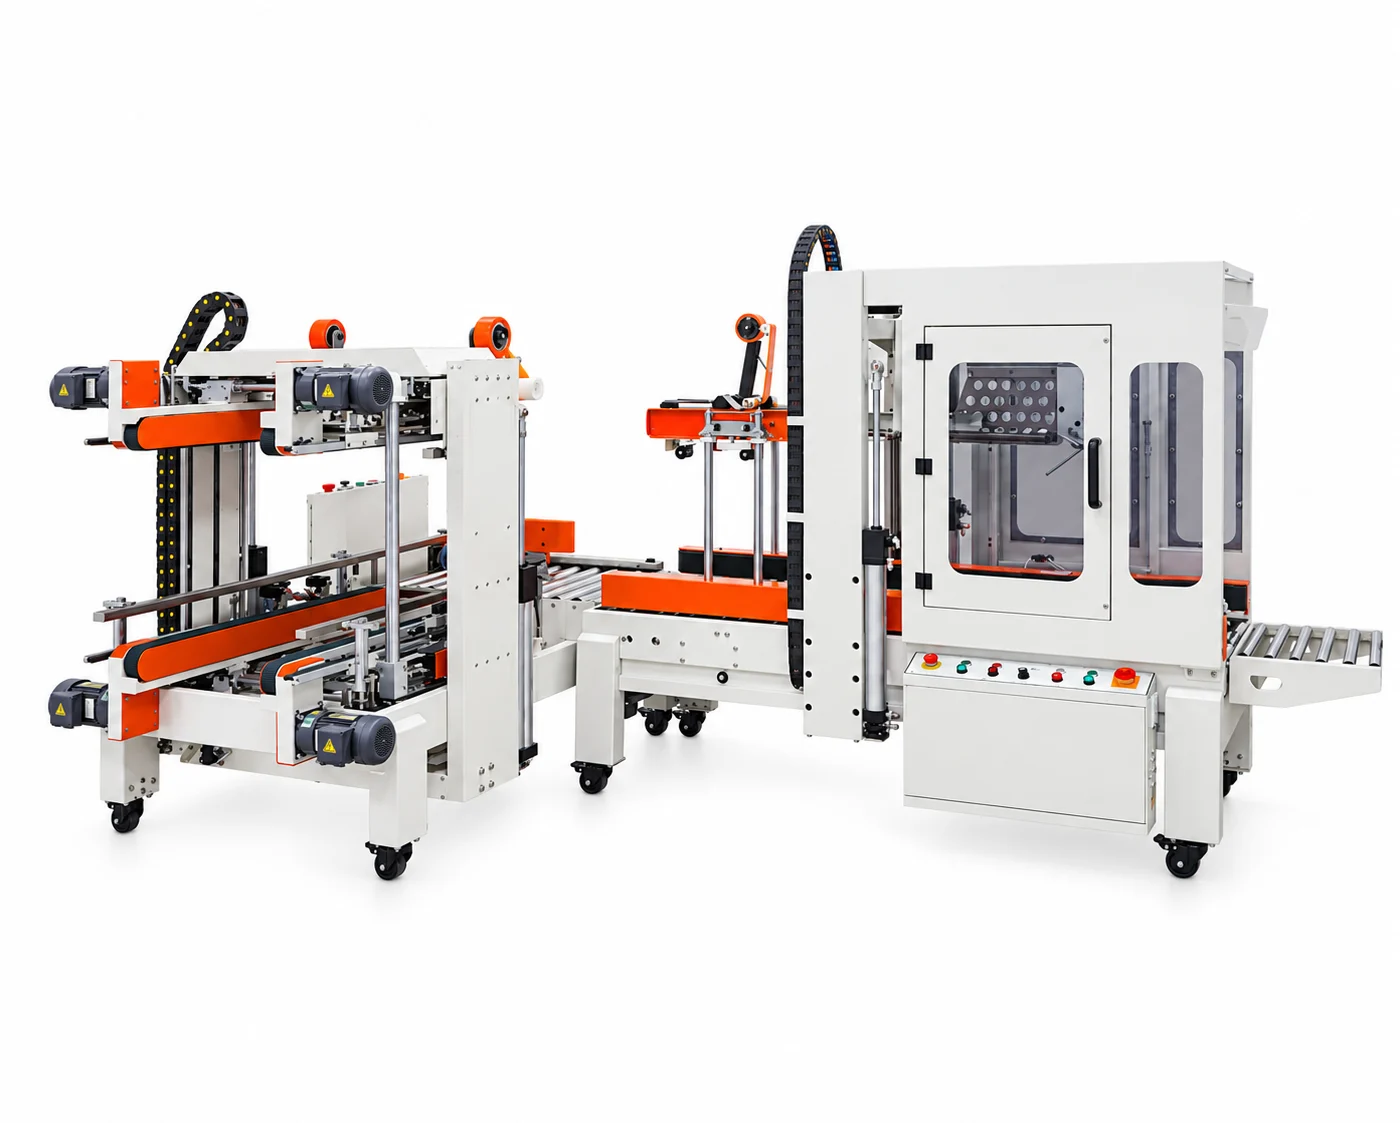
三种联机起点
| 现有工序 | 可讨论的新增工位 | 联机重点 |
|---|---|---|
| 中缝已经封好 | 边角贴带工位 | 转接方向、箱距和联机信号 |
| 人工合盖但尚未贴带 | 中缝+边角封箱组合 | 两段贴带与中间转接 |
| 上盖仍然打开 | 折盖+中缝+边角封箱 | 箱盖状态、进箱和完整工序 |
梳理现有工序
列出从装箱到出货的当前顺序,标明折盖、中缝封贴、检查、打包及码垛的位置。
对于接收已封中缝纸箱的边角贴带工位,应拍摄一段视频说明进箱状态。如果进箱时箱盖尚未折好,或中缝没有完成封贴,需要把缺少的工序纳入方案。单独增加边角封箱机,并不自动构成完整关箱流程。
测量转接位置
提供简易布局图,标明进出箱方向、现有输送机高度和宽度、可用地面空间,以及通道、换胶带、调整和检修所需位置。
确认拟选设备让纸箱直线通过,还是改变运行方向。转接或转向动作会影响占地及下游设备位置。应使用拟供设备的布局图,不要仅凭产品外观照片估算。
明确换型和纸箱间距
按生产顺序列出箱型和实装重量。整班运行同一种纸箱,与不同尺寸混合进箱,对换型有不同要求。确认哪些设置需要人工调整,哪些功能能够自动适应。
用每分钟完成箱数说明产量目标,同时说明进箱间距、前道积箱情况,以及下游设备引起的停顿。输送速度本身不能代表整线产量。
约定正常操作和停机响应
明确谁负责放箱、换胶带、检查封贴及处理不合格包装。要求设备提供方说明胶带用尽、纸箱停滞或下游输送机不可用时,方案将如何响应。不要因为名称中有“自动”就假定这些功能全部包含。
联机时,应由相关设备提供方确认信号接口、重新启动方式及防护责任。电源和压缩空气要求按实际供货配置核对。
安排有代表性的验收试机
使用真实纸箱和胶带组合,包括最小、最大及最常见箱型,并准备能反映正常生产差异的实装样箱。
记录纸箱转接时有无变形、胶带是否到达规定位置、切断端是否稳定,以及成品是否满足约定的封箱要求。除了连续运行,也要观察换型和日常换胶带过程。提前约定产量如何测量、哪些停顿纳入统计。
用试机记录比较不同方案
| 记录项目 | 用途 |
|---|---|
| 箱型、实装重量和胶带 | 确保不同方案使用相同试机条件 |
| 合格箱数与实际用时 | 核对完成产量,而非输送带速度 |
| 停顿、换胶带和换型 | 记录产量背后的实际操作任务 |
| 胶带位置和纸箱状态 | 检查约定的封箱结果 |
询价资料清单
请向 RUIKE 提供:
- 现有装箱与封箱过程视频。
- 每种纸箱的长、宽、高及实装重量。
- 所需顶面和底面胶带布局照片。
- 胶带材质及宽度。
- 目标成品产量,以及混合箱型或按批次运行要求。
- 标有输送高度、运行方向和可用空间的布局图。
- 边角封箱前后的设备信息。