本文内容
实际设备选择对照
| 进箱状态 | 设备选择方向 | 重点核对 |
|---|---|---|
| 人工合盖,尚未封中缝 | FXC5050 上下中缝一字封箱机 / FXC5050X 小纸箱一字封箱机 | 箱型、实装重量和胶带宽度 |
| 上盖需要折合并封中缝 | DQFXZ5050S 自动折盖封箱机 | 箱盖形式、尺寸调节和进箱方式 |
| 箱盖已合,需要完成工字封 | 普通工字封箱组合 | 中缝、转接与边角贴带范围 |
| 上盖未折,需要完整工字封 | DQFXZ5050S + DQFXS7050 折盖工字封箱组合 | 折盖及两段封箱工位的配套范围 |
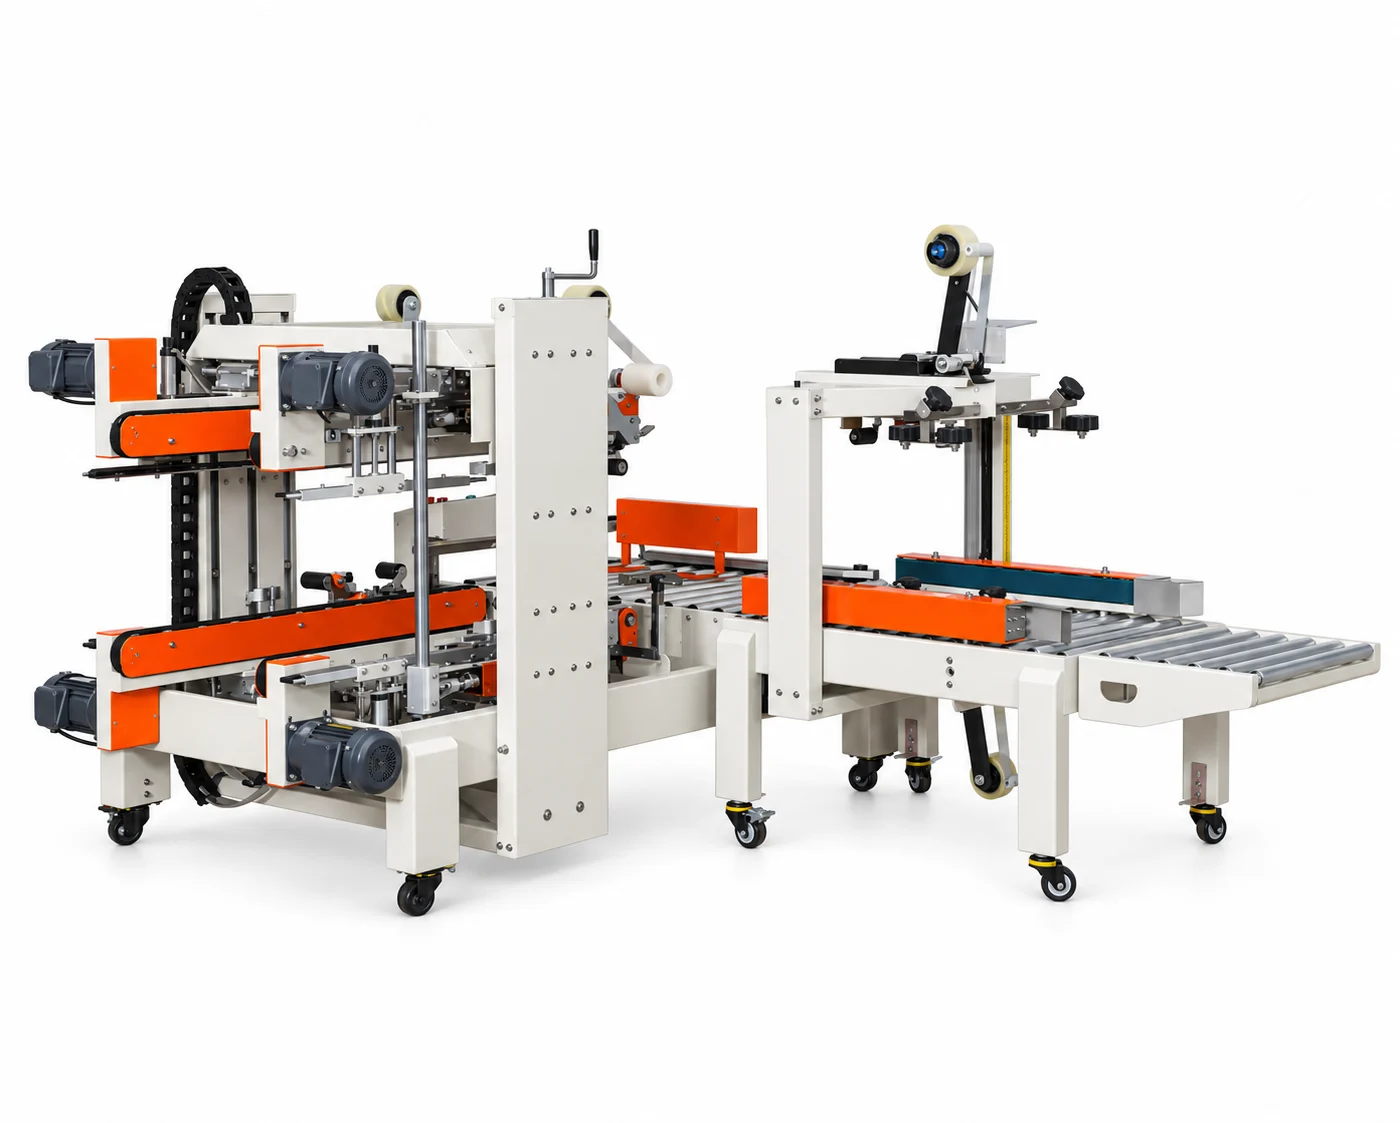
如果前道设备已完成中缝封箱,可单独评估边角封箱工位。RUIKE 的 DFXS-7050 页面可作为讨论这一独立工序的起点,不一定需要再增加中缝封箱机。
先确定胶带位置,再选择设备
上下封箱机沿纸箱的上下中缝贴胶带。边角封箱工位处理包装要求中指定的其他箱盖边缘接缝。适当组合中缝和边缘封贴工序,可以形成工字型胶带布局。
请在纸箱顶面和底面照片上标出所需胶带路径,并说明中缝是否已经封好。这比仅询问“四角边封箱机”更清楚,因为不同设备资料可能使用不同名称描述封贴方式。
比较实际纸箱,不只看尺寸范围
提供每种纸箱的长、宽、高及装箱后重量,包括最小、最大和最常用规格。如果按批次换箱,请说明换型频率;如果不同规格混合进入设备,也要明确说明。自动输送不等于自动适应不同箱型尺寸。
装货后的纸箱状态同样重要。请展示箱盖对齐情况、鼓包、表面涂层及已有胶带。空箱时方正的纸箱,装货后可能呈现不同形状。应使用有代表性的实装样箱检查输送和贴带效果。
说明胶带及成品要求
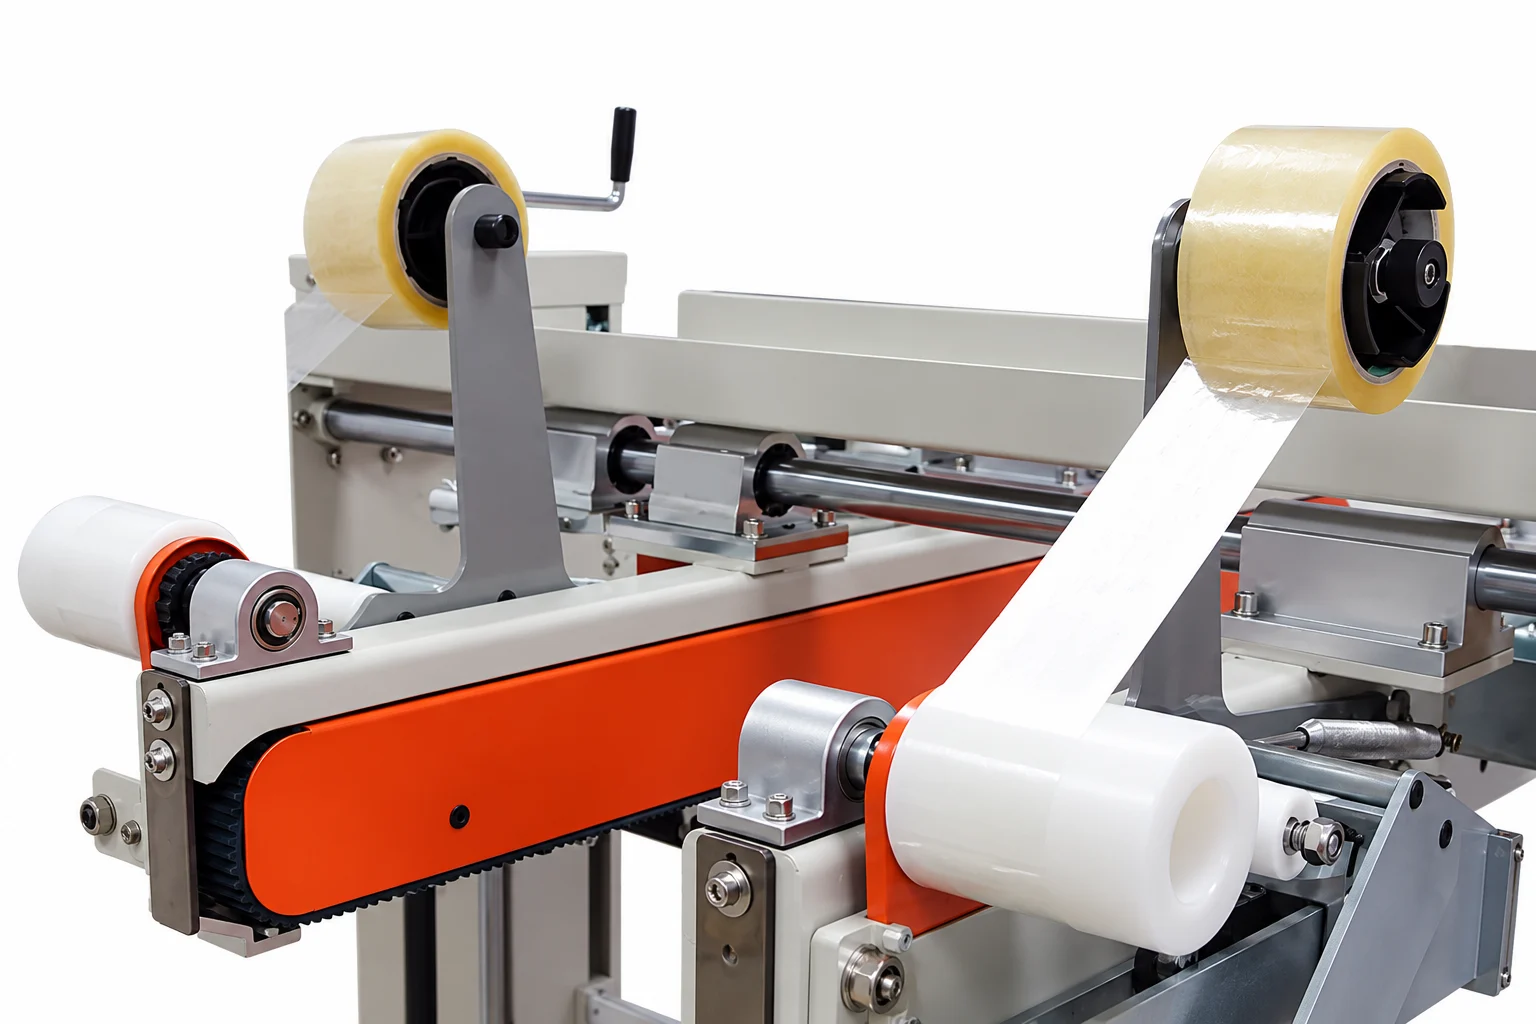
提供计划使用的胶带材质、宽度、封贴位置及客户包装要求。胶带与设备的匹配、胶带对纸箱表面的粘附效果,应分别检查;胶带卷能安装进封箱头,并不代表最终封箱效果合格。
验样时检查胶带在指定路径上是否连续贴合、位置是否稳定、切断端是否整齐,以及纸箱有无挤压变形。应记录实际出货箱型的测试结果。
用每分钟完成箱数讨论产量
以米/分钟表示的输送速度,不等于以箱/分钟表示的成品产量。纸箱长度、间距、转接动作、人工放箱和下游停顿都会影响整线结果。请用每分钟完成箱数表达目标,并结合实际箱型和工序进行评估。
比较报价包含的工作范围
明确方案仅包含边角贴带,还是同时包含中缝封箱、折盖、转接输送和联机控制。确认纸箱规格怎样切换,以及正常运行时操作人员负责什么。只有范围一致,报价才便于比较。
组合方案需要核对两段设备
选择工字封组合时,分别核对两段设备的箱型范围、胶带规格和操作顺序。整套方案的适用范围需按组合确认,不能把其中一台的最大尺寸直接当作整线范围。
准备设备询价资料
请向 RUIKE 提供纸箱尺寸及装箱重量、顶底封贴照片、胶带规格、目标产量及现有包装过程短视频,并说明可用空间和前后道设备。